



Simplifiez l’usinage des rainures de clavette sur arbres avec TungMeister VVFH
Un processus plus efficace, du perçage à la finition périphérique
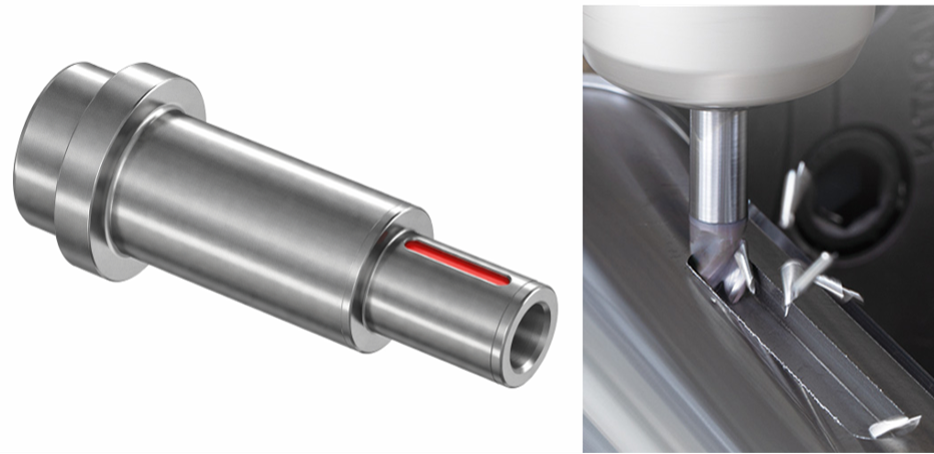
Pour l’usinage des rainures de clavette sur arbres, les méthodes courantes consistent notamment à effectuer une entrée en rampe avec une fraise carbure monobloc ou à réaliser un avant-trou avant d’usiner la rainure avec une fraise carbure monobloc.
Mais cette méthode d’usinage est-elle réellement optimale ?
L’entrée en rampe nécessite souvent une trajectoire d’outil importante. L’utilisation d’un foret et d’une fraise carbure monobloc distincts réduit la charge appliquée à chaque outil, mais augmente le nombre d’outils et les changements d’outils.
L’embout multifonction VVFH de TungMeister est une
fraise trois dents à bout carré dotée de capacités de perçage améliorées.
Il peut percer directement au point de départ de l’usinage, se déplacer latéralement pour usiner l’intérieur de la rainure, puis effectuer un fraisage à 90° pour la finition périphérique.
En d’autres termes, VVFH n’est pas simplement une « fraise capable de percer ». Il s’agit d’un
outil conçu pour repenser globalement le processus, l’outillage et la trajectoire d’outil utilisés pour l’usinage des rainures de clavette sur arbres.
Ce que vous découvrirez dans cet article
- Pourquoi l’usinage des rainures de clavette sur arbres tend à nécessiter davantage d’opérations et d’outils
- Comment VVFH enchaîne le perçage, l’usinage de rainures et la finition périphérique
- Les technologies qui assurent les performances de VVFH en perçage et en usinage de rainures
- Comment choisir entre une queue haute rigidité et une queue intégrée pour pince ER
- Des exemples d’applications clients illustrant l’intégration des opérations, l’allongement de la durée de vie de l’outil et la stabilité de l’usinage
- Les conditions d’usinage à vérifier lors de l’utilisation de VVFH
- Résumé
1. Les procédés conventionnels d’usinage des rainures de clavette sur arbres sont-ils devenus une norme incontestée ?
Pour les rainures de clavette sur arbres, notamment celles présentant une forme de poche fermée, l’outil ne peut pas pénétrer latéralement.
Par conséquent, la méthode utilisée pour atteindre la profondeur d’usinage requise a une incidence importante sur le temps d’usinage et le nombre d’outils nécessaires.
Les trois méthodes suivantes sont couramment utilisées.
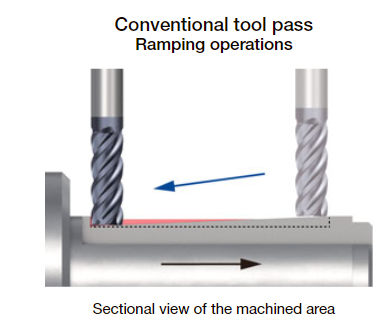
Méthode 1 : entrée en rampe avec une fraise carbure monobloc
La fraise pénètre dans la pièce selon un angle et descend progressivement jusqu’à la profondeur spécifiée.
Elle se déplace ensuite latéralement pour usiner l’intérieur de la rainure, puis réalise un fraisage à 90° sur la périphérie pour la finition.
Bien que cette méthode limite le nombre de changements d’outils, elle nécessite une distance d’entrée suffisante pour atteindre la profondeur d’usinage.
Pour les rainures profondes, la trajectoire en rampe s’allonge et peut empêcher toute réduction du temps d’usinage.
Méthode 2 : passes peu profondes répétées et déplacements d’avance latéraux
La profondeur de coupe axiale est réglée sur une faible valeur et l’intérieur de la rainure est usiné par des passes répétées suivant l’axe Z et des déplacements d’avance latéraux.
Cette méthode facilite la réduction de la charge appliquée à l’outil, mais augmente le nombre de passes.
Lorsque la finition périphérique est également prise en compte, le temps d’usinage nécessaire pour chaque rainure de clavette tend à augmenter.
Méthode 3 : perçage d’un avant-trou puis usinage de la rainure avec une fraise carbure monobloc
Un foret est utilisé pour réaliser un avant-trou jusqu’à la profondeur d’usinage requise.
L’outil est ensuite remplacé par une fraise carbure monobloc, qui usine l’intérieur de la rainure et réalise un fraisage à 90° sur la périphérie pour la finition.
Cette méthode réduit à la fois la distance d’entrée en rampe et la charge appliquée à la fraise lors de la pénétration, mais elle présente les inconvénients suivants.
- Un foret pour avant-trou et une fraise carbure monobloc sont nécessaires
- Des changements d’outils sont nécessaires
- Davantage de postes d’outils et d’unités d’outils motorisés sont nécessaires
- Les correcteurs d’outils et la durée de vie doivent être gérés individuellement pour chaque outil
- Le stock d’outils et les opérations de réglage augmentent
DILEMME
Réduire le nombre d’outils allonge la trajectoire d’outil, tandis que raccourcir la trajectoire augmente le nombre d’outils
VVFH permet de résoudre ce compromis.
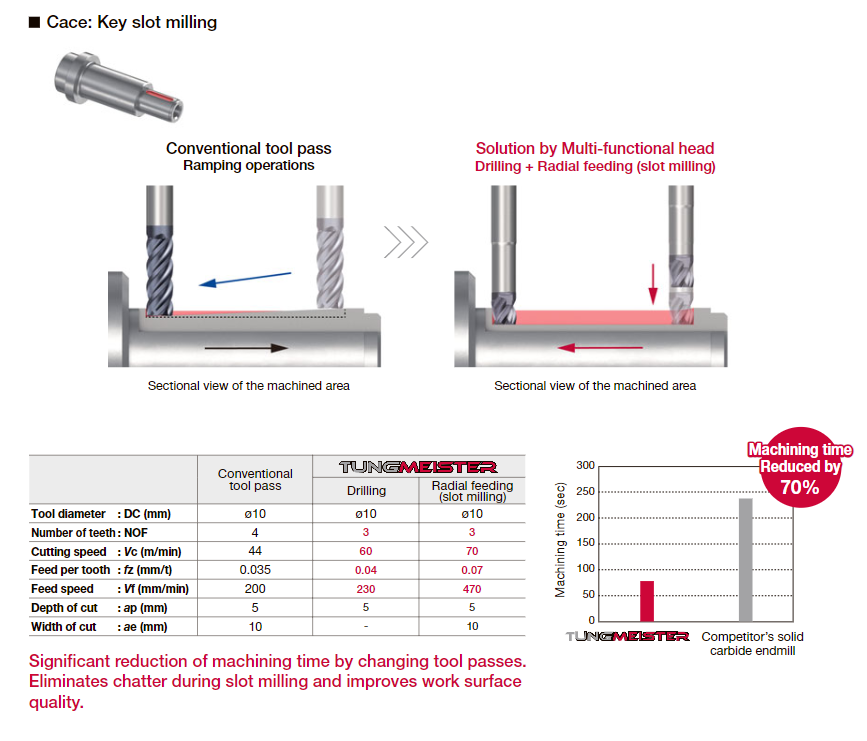
2. VVFH enchaîne le perçage et la finition périphérique
VVFH est une fraise trois dents à bout carré dotée d’arêtes de coupe centrales permettant le perçage.
Elle peut percer directement suivant l’axe Z au point de départ de l’usinage.
Une fois la profondeur spécifiée atteinte, elle peut se déplacer latéralement pour usiner l’intérieur de la rainure.
Elle peut ensuite enchaîner directement avec un fraisage à 90° sur la périphérie de la rainure de clavette pour la finition.
Comparaison des méthodes d’usinage
Méthode conventionnelle par entrée en rampe
→
Avance latérale à l’intérieur de la rainure
→
Finition périphérique par fraisage à 90°
Méthode conventionnelle avec foret et fraise carbure monobloc
→
Changement d’outil
→
Usinage de la rainure avec une fraise
→
Finition périphérique par fraisage à 90°
Usinage avec VVFH
→
Usinage latéral de la rainure
→
Finition périphérique par fraisage à 90°
POINT CLÉ
VVFH est un outil qui transforme la trajectoire d’usinage des rainures de clavette
L’intérêt de VVFH ne se limite pas à ajouter une capacité de perçage à une fraise conventionnelle.
Son principal avantage réside dans sa capacité à remplacer un processus reposant sur une entrée en rampe ou sur plusieurs outils par une
méthode d’usinage continue associant perçage, avance latérale et finition périphérique.
Exemple d’amélioration du temps d’usinage
Usinage d’une rainure de clavette sur un arbre en S45C
Entrée en rampe conventionnelle :
240 secondes
→ Avec VVFH :
75 secondes
(source : documentation interne)
3. Trois technologies assurant la stabilité de l’usinage avec VVFH
Le perçage et l’usinage de rainures diffèrent à la fois par la direction des efforts appliqués à l’outil et par les conditions d’évacuation des copeaux.
VVFH intègre des technologies permettant d’effectuer ces différentes opérations d’usinage avec un seul outil.
Caractéristique 1 : trois arêtes de coupe centrales pour le perçage
VVFH dispose de trois arêtes de coupe centrales.
Lors du perçage, les trois arêtes de coupe sont simultanément engagées, ce qui répartit la charge entre les différentes arêtes.
Les arêtes de coupe restant actives jusqu’au centre de l’outil, VVFH peut pénétrer directement suivant l’axe Z depuis le point de départ de l’usinage, puis passer à une avance latérale.
Caractéristique 2 : volume de goujure de 150 % par rapport à la conception conventionnelle
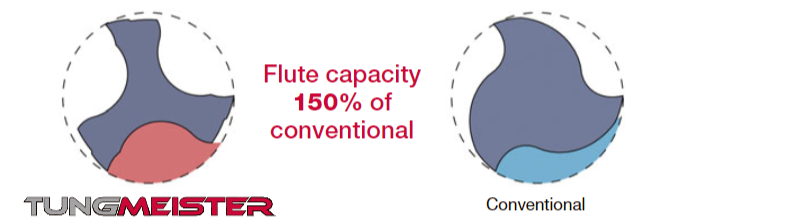
Pendant le perçage, l’outil est entouré par la matière, ce qui rend particulièrement important l’espace disponible pour évacuer les copeaux générés.
VVFH utilise de larges poches à copeaux et offre
un volume de goujure équivalent à 150 % de celui de la conception conventionnelle
(source : documentation produit interne).
Cette structure réduit l’accumulation des copeaux pendant le perçage et facilite la transition vers l’usinage ultérieur par avance latérale.
Ce volume important de goujure est non seulement avantageux pour le perçage, mais
contribue également de manière significative à améliorer l’évacuation des copeaux lors de l’usinage en pleine rainure.
Dans les opérations en pleine rainure, telles que l’usinage des rainures de clavette, la totalité du diamètre de l’outil est engagée dans la coupe, générant simultanément un volume important de copeaux.
Un volume de goujure supérieur limite l’accumulation des copeaux dans les poches et évite l’augmentation des efforts de coupe provoquée par la recoupe des copeaux.
Cela permet un
usinage constamment stable, du perçage jusqu’à l’usinage de la rainure.
Caractéristique 3 : résistance aux vibrations grâce à une géométrie à pas variable
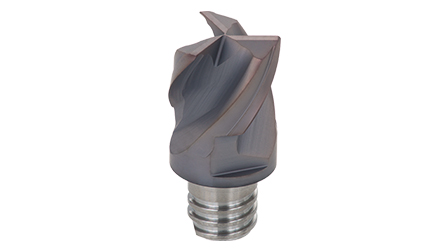
Lors de l’usinage latéral de la rainure, la totalité du diamètre de l’outil est engagée dans la coupe, ce qui entraîne des efforts de coupe élevés et une plus grande tendance aux vibrations.
VVFH adopte une conception à pas variable.
Ses performances d’évacuation des copeaux et sa résistance aux vibrations permettent d’utiliser des trajectoires passant du perçage à l’avance latérale pour l’usinage de rainures de clavette et de poches.
TROIS TECHNOLOGIES
Trois arêtes de coupe centrales × Grand volume de goujure × Pas variable
Ces trois technologies fonctionnent conjointement afin de permettre à un seul outil d’effectuer deux opérations d’usinage différentes : le perçage et l’usinage de rainures.
4. Choisir la queue adaptée pour maximiser les performances de VVFH
Pour l’usinage des rainures de clavette sur arbres, il est important non seulement de sélectionner l’embout VVFH approprié, mais également d’assurer une rigidité suffisante de l’ensemble de l’outil, y compris de la queue.
Lors de l’usinage en pleine rainure et du fraisage à 90° périphérique, des efforts radiaux sont appliqués à l’outil.
Le principe de base consiste à utiliser un ensemble d’outils
aussi court et aussi robuste que possible.
Queue haute rigidité VSSD
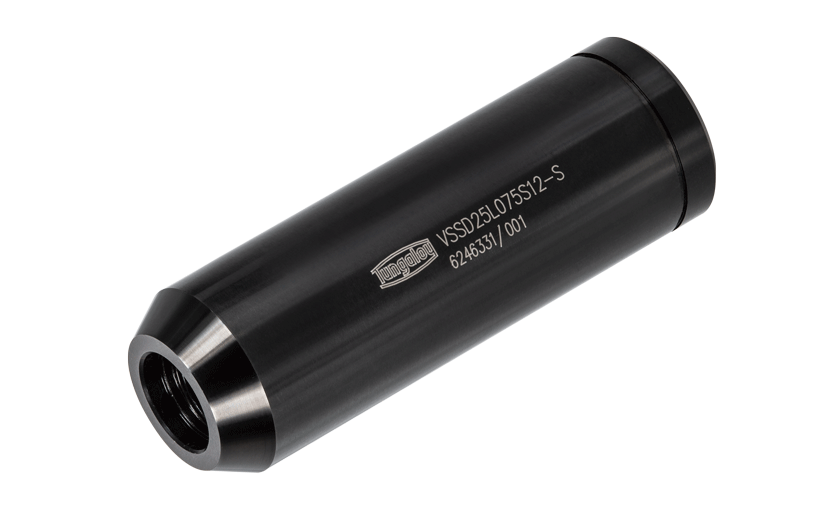
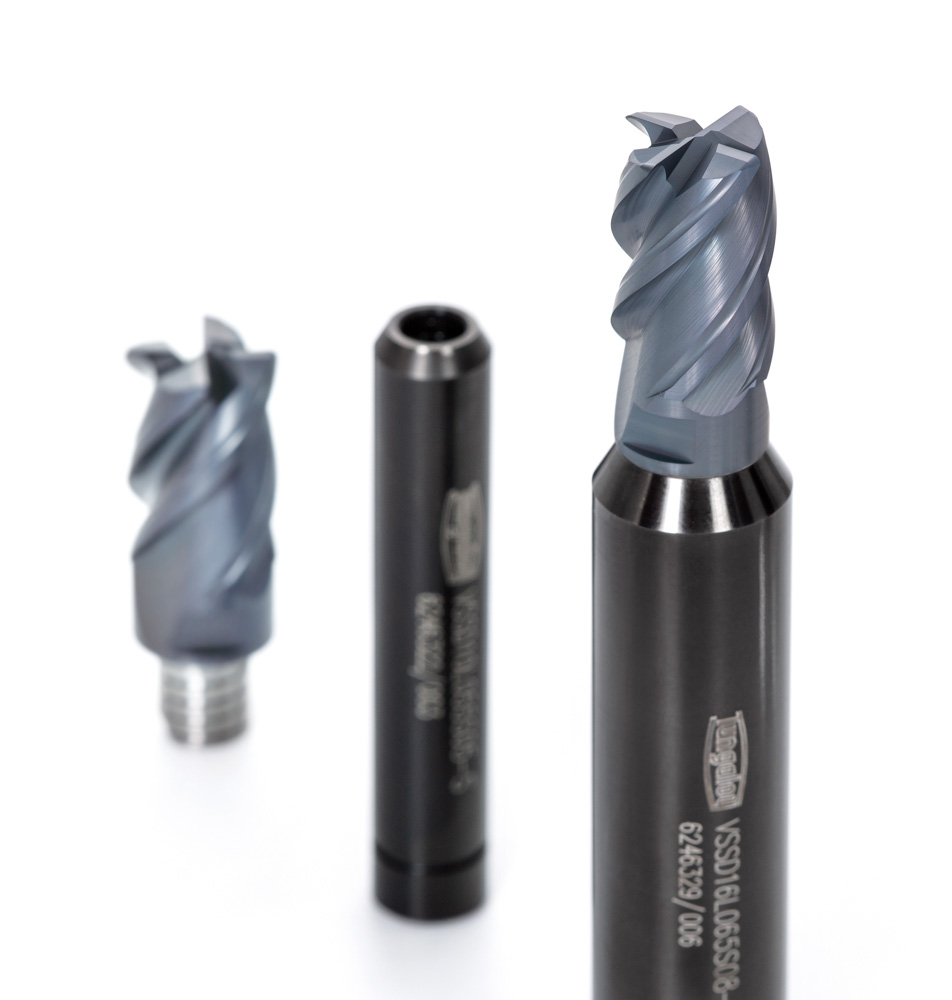
VSSD utilise une queue cylindrique dont le diamètre est supérieur à celui du filetage de raccordement de l’embout, augmentant ainsi la rigidité de l’ensemble de l’outil.
Elle réduit la flexion de l’outil dans les applications soumises à des efforts radiaux élevés, telles que l’usinage en pleine rainure des rainures de clavette et l’usinage de rainures longues.
Lors d’un essai d’usinage de rainure intérieure, elle a permis un
usinage sans vibrations avec une profondeur de coupe jusqu’à trois fois supérieure à celle de la fraise carbure monobloc utilisée pour la comparaison.
Applications pour lesquelles VSSD est particulièrement efficace :
- Usinage en pleine rainure des rainures de clavette
- Usinage de rainures longues
- Usinage à fortes sollicitations de matières telles que les aciers SCM
- Applications sujettes aux vibrations ou à la flexion de l’outil
- Applications présentant une instabilité dimensionnelle lors de la finition périphérique par fraisage à 90°
Queue intégrée pour pince ER VER
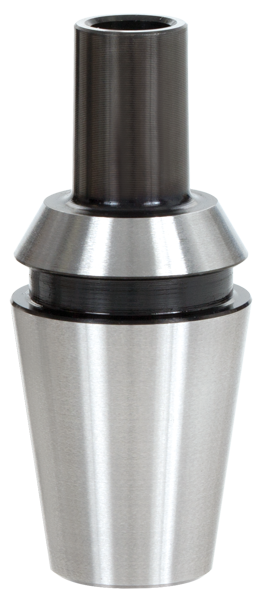
Cette queue est particulièrement adaptée aux environnements utilisant des pinces ER côté machine, notamment les tours, les machines multifonctions et les tours automatiques de type suisse.
Sa conception intégrée compatible avec les pinces ER permet de réduire la sortie d’outil.
Elle contribue à limiter la flexion et les vibrations dans les environnements où il est difficile de maintenir une rigidité élevée, notamment avec les unités d’outils motorisés et les machines compactes.
Compatible avec ER11, ER16, ER20 et ER25.
Guide de sélection de la queue
| Une sortie d’outil courte est nécessaire sur un tour ou une machine multifonction | Queue intégrée pour pince VER |
|---|---|
| Une rigidité supérieure est nécessaire pour résister aux efforts radiaux lors de l’usinage de rainures | Queue haute rigidité VSSD |
| Il n’y a aucun risque d’interférence et une queue de plus grand diamètre peut être utilisée | Privilégier la configuration la plus courte et la plus robuste possible |
5. Exemples d’applications clients
Les exemples d’applications clients suivants illustrent les capacités de VVFH.
Découvrez comment VVFH a permis d’améliorer
l’intégration des opérations, la durée de vie de l’outil et la stabilité de l’usinage.
Cas 1
Arbre de moteur de VE en SCM440 : six fois plus de pièces usinées en remplacement d’une fraise HSS
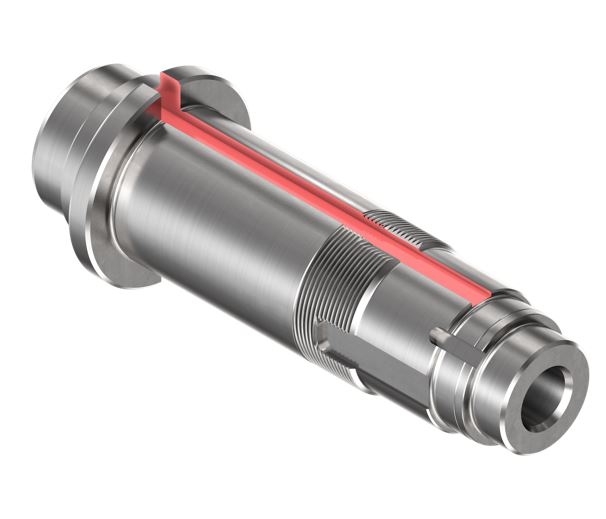
Détails de l’application
- Composant : arbre de moteur pour systèmes d’entraînement de véhicules électriques et hybrides
- Matière usinée : SCM440, 27–35 HRC
- Machine : tour / arrosage externe
- Opération : usinage d’une rainure de clavette de 10 mm de largeur, 400 mm de longueur et 4,5 mm de profondeur
Défis
- La fraise HSS existante présentait une faible durée de vie et devait être remplacée après l’usinage de cinq pièces
- Le mode de défaillance était une rupture de l’arête de coupe, nécessitant une augmentation de la durée de vie de l’outil
- La longueur de rainure de 400 mm entraînait une longue distance d’usinage
Comparaison des conditions de coupe
| Fraise HSS conventionnelle | VVFH + VSSD | |
|---|---|---|
| Outil et queue | Fraise HSS ø8, 2 dents | VVFH0800S03R04S05 VSSD10L055S05-S |
| Matière et nuance de l’embout | HSS revêtu | Carbure AH715 |
| Vitesse de coupe Vc | 23 m/min | 23 m/min |
| Profondeur de coupe ap | 4,5 mm | 4,5 mm |
| Vitesse d’avance | 45 mm/min | 45 mm/min |
| Sortie d’outil | 20 mm | 20 mm |
| Nombre de pièces usinées par embout | 5 pièces | 30 pièces, soit 6 fois plus |
| Mode de défaillance | Rupture de l’arête de coupe | Usure en dépouille |
| Qualité de surface | Équivalente à celle de l’outil conventionnel | Bonne |
| Stabilité de l’outil | Équivalente à celle de l’outil conventionnel | Bonne |
POINT CLÉ
La conception en carbure et la queue haute rigidité ont transformé le mode de défaillance, passant d’une rupture à une usure stable
La fraise HSS a été remplacée par un embout VVFH en carbure nuance AH715, tout en conservant la même vitesse de coupe, la même profondeur de coupe et la même vitesse d’avance.
Une queue haute rigidité VSSD a également été utilisée.
Résultat :
le mode de défaillance est passé d’une rupture soudaine de l’arête de coupe à une usure en dépouille stable,
et le nombre de pièces usinées est passé de cinq à 30.
La qualité de surface a également été améliorée.
Cas 2
Rainure de clavette sur arbre en SCM420/430 : passage de trois opérations à deux et de trois outils à un seul
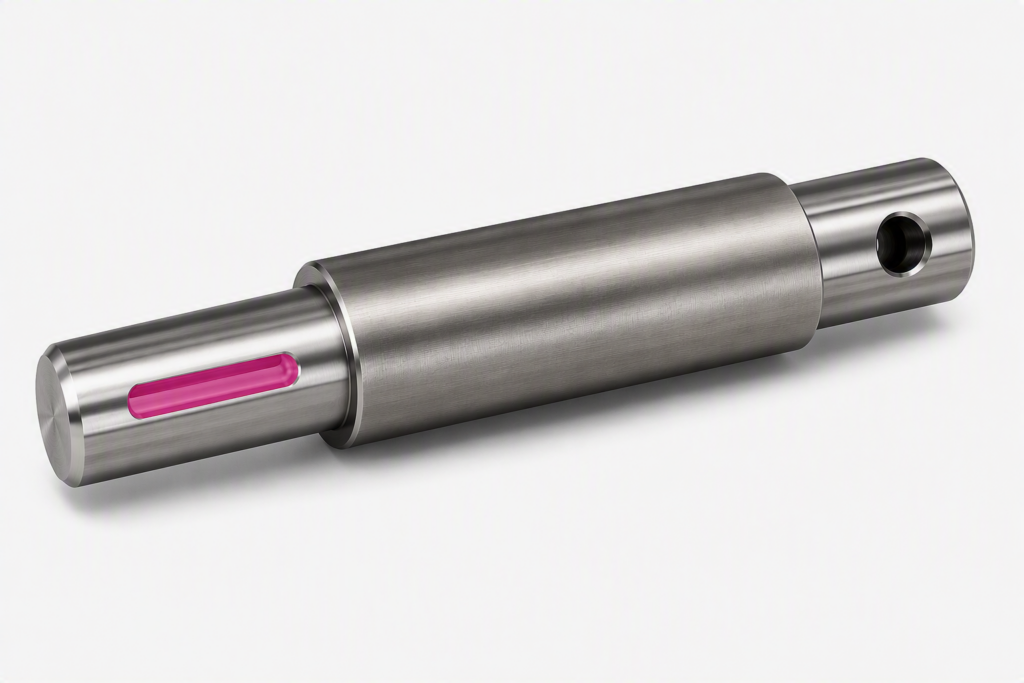
Détails de l’application
- Composant : arbre, ébauche d’une rainure de clavette
- Matière usinée : SCM420 / SCM430
- Machine : centre de tournage avec broche motorisée
- Largeur de rainure : 8 / 10 / 12 / 16 mm
Défis de la méthode conventionnelle en trois opérations
- 1. Perçage de l’avant-trou avec un foret à fond plat
- 2. Ébauche de la rainure avec une fraise d’ébauche quatre dents
- 3. Finition périphérique avec une fraise de finition quatre dents
- Trois outils étaient nécessaires, entraînant une charge importante liée aux changements et à la gestion des outils
Conditions d’usinage avec VVFH
- Perçage : Vc = 60 m/min, fz = 0,03 mm/dent
- Usinage latéral de la rainure : ap = 3,5 mm, Vc = 100 m/min, fz = 0,07 mm/dent
- Bons résultats en perçage comme en usinage par avance latérale
Résultats obtenus
| Conventionnel | VVFH + VSSD | |
|---|---|---|
| Outil et queue | Fraise d’ébauche ø9, 4 dents | VVFH1000S03R04S06 AH715 VSSD12L065S06-S |
| Avance par dent fz | 0,05 mm/dent | 0,07 mm/dent |
| Sortie d’outil | 20 mm | 15 mm |
| Débit copeaux | 22,28 cm³/min | 23,4 cm³/min |
| Nombre d’opérations | 3 opérations | 2 opérations, ébauche + finition |
| Nombre d’outils nécessaires | 3 outils | 1 outil |
| Qualité de surface | Inférieure | Bonne |
| Stabilité de l’outil | — | Bonne |
POINT CLÉ
Le perçage et l’ébauche sont regroupés avec un seul outil VVFH
Tout en conservant l’opération de finition périphérique,
le foret à fond plat et la fraise d’ébauche ont été remplacés par un seul outil VVFH.
Le nombre d’opérations a été réduit de trois à deux et le nombre d’outils nécessaires de trois à un.
La sortie d’outil a également été réduite de 20 mm à 15 mm, permettant d’augmenter l’avance tout en améliorant la qualité de surface.
Cas 3
Rainure de clavette sur arbre en S45C : une seule opération et une durée de vie accrue simultanément
Détails de l’application
- Composant : arbre pour moteur diesel
- Matière usinée : S45C
- Machine : tour avec broche porte-outil motorisée / arrosage externe
- Opération : usinage d’une rainure de clavette ø8, profondeur de coupe de 5 mm et longueur d’usinage de 58 mm
Défi
- La méthode conventionnelle comprenait deux opérations : perçage d’un avant-trou avec un foret ø8, suivi de l’usinage de la rainure avec une fraise ø8 concurrente
- Une productivité supérieure grâce à l’intégration des opérations était recherchée
Comparaison des conditions de coupe
| Outil concurrent conventionnel | VVFH + VSSD | |
|---|---|---|
| Outil et queue | Fraise ø8, 4 dents | VVFH0800S03R04S05 VSSD10L055S05-S |
| Nuance | AlCrN | AH715 |
| Vitesse de coupe Vc | 60 m/min | 60 m/min |
| Profondeur de coupe ap | 5 mm | 5 mm |
| Avance par dent fz | 0,01 mm/dent | 0,03 mm/dent |
| Vitesse d’avance | 95 mm/min | 215 mm/min |
| Pièces usinées par embout | 126 pièces | 160 pièces |
| Débit copeaux | 3,82 cm³/min | 8,59 cm³/min |
| Nombre d’opérations | 2 opérations, perçage + usinage de rainure | Regroupées en 1 seule opération |
| Qualité de surface | Bonne | Bonne |
POINT CLÉ
Optimiser l’avance plutôt que de simplement la réduire
VVFH, grâce à sa capacité de perçage, a été proposé afin de regrouper les opérations.
Des écaillages de l’arête de coupe sont initialement apparus lors de l’usinage avec la même faible avance que celle utilisée avec l’outil concurrent.
Cependant, en
optimisant l’avance à la valeur recommandée de fz = 0,03 mm/dent,
le nombre de pièces usinées est passé de 126 à 160.
Le débit copeaux a plus que doublé, permettant
à la fois l’intégration des opérations et l’allongement de la durée de vie de l’outil,
et aboutissant ainsi à un remplacement réussi de l’outil concurrent.
Points communs aux trois cas
Repenser simultanément le processus, la queue et les conditions de coupe plutôt que de simplement remplacer l’outil
Dans les trois cas, la fraise existante n’a pas simplement été remplacée par VVFH.
Les résultats ont été obtenus grâce à l’association d’un
passage du HSS au carbure,
d’une
rigidité accrue de l’outil grâce à la queue haute rigidité VSSD,
d’une
sortie d’outil réduite
et de
conditions d’avance adaptées à VVFH.
Ensemble, ces mesures ont permis à la fois d’intégrer les opérations et d’allonger la durée de vie de l’outil.
6. Utiliser des conditions différentes pour le perçage, l’usinage de rainures et la finition périphérique
VVFH peut réaliser plusieurs opérations d’usinage avec un seul outil, mais cela ne signifie pas que toutes les opérations doivent utiliser les mêmes conditions de coupe.
Il est important de définir des conditions adaptées à chaque opération d’usinage.
Perçage
- Vitesse de coupe lors du perçage
- Avance suivant l’axe Z
- Profondeur de perçage
- Nécessité ou non d’un perçage par débourrage
- Arrosage
- Conditions d’évacuation des copeaux
Usinage de rainures
- Avance par dent
- Profondeur de coupe axiale
- Largeur de rainure
- Longueur d’usinage
- Conditions d’évacuation des copeaux
- Vibrations ou bruits anormaux
- État d’endommagement de l’outil
Finition périphérique par fraisage à 90°
- Surépaisseur de finition périphérique
- Profondeur de coupe radiale
- Avance par dent
- Largeur de la rainure de clavette
- Dimensions à 90°
- Rayon requis
- État de la surface usinée
IMPORTANT
Définir les conditions optimales pour chaque opération d’usinage
La direction et l’intensité des efforts appliqués à l’outil diffèrent entre le perçage, l’usinage de rainures et la finition périphérique.
Les performances de VVFH peuvent être maximisées en
définissant individuellement les conditions de coupe pour chaque opération.
Résumé : VVFH transforme l’approche conventionnelle de l’usinage des rainures de clavette sur arbres
Cet article présente les défis liés à l’usinage des rainures de clavette sur arbres ainsi que les solutions apportées par TungMeister VVFH.
Les principaux points sont résumés ci-dessous.
- L’usinage des rainures de clavette sur arbres présente un dilemme entre « nombre d’outils et longueur de trajectoire » :
l’entrée en rampe, l’usinage avec foret et fraise, ainsi que les passes peu profondes répétées présentent chacun des avantages et des inconvénients. - VVFH enchaîne le perçage, l’usinage de rainures et la finition périphérique avec un seul outil :
trois arêtes de coupe centrales permettent une pénétration directe suivant l’axe Z, suivie d’une avance latérale. - Trois technologies permettent un usinage stable :
trois arêtes de coupe centrales, un volume de goujure de 150 % et une géométrie à pas variable. - Le choix de la queue influence directement les performances :
choisissez entre la queue haute rigidité VSSD et la queue intégrée pour pince VER en fonction de l’application. - Optimiser les conditions de coupe pour chaque opération d’usinage :
définissez des conditions spécifiques pour le perçage, l’usinage de rainures et la finition périphérique. - Des performances démontrées dans les applications clients :
les résultats comprennent une réduction de 69 % du temps d’usinage, une diminution des vibrations, une réduction du nombre d’outils et moins de changements d’outils. - La conception à embout interchangeable réduit les coûts d’exploitation :
la queue peut être réutilisée.
Si vous souhaitez améliorer votre processus d’usinage des rainures de clavette sur arbres, nous vous invitons à essayer VVFH.